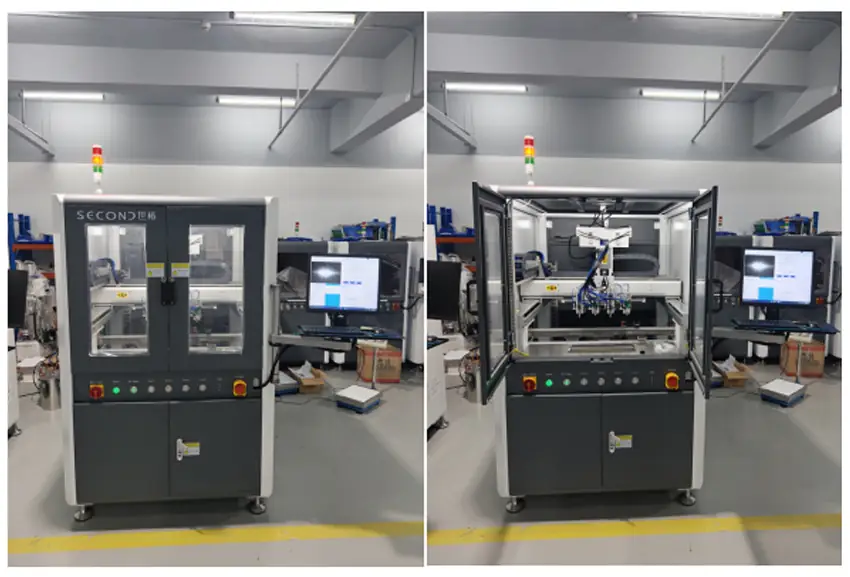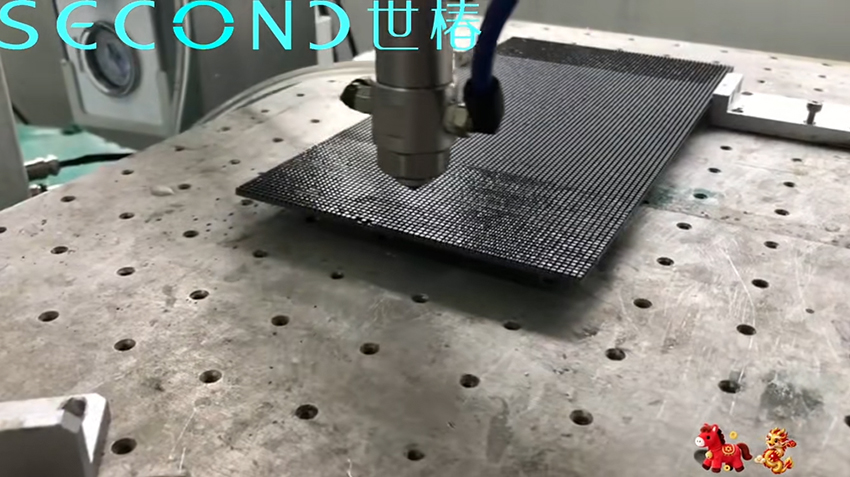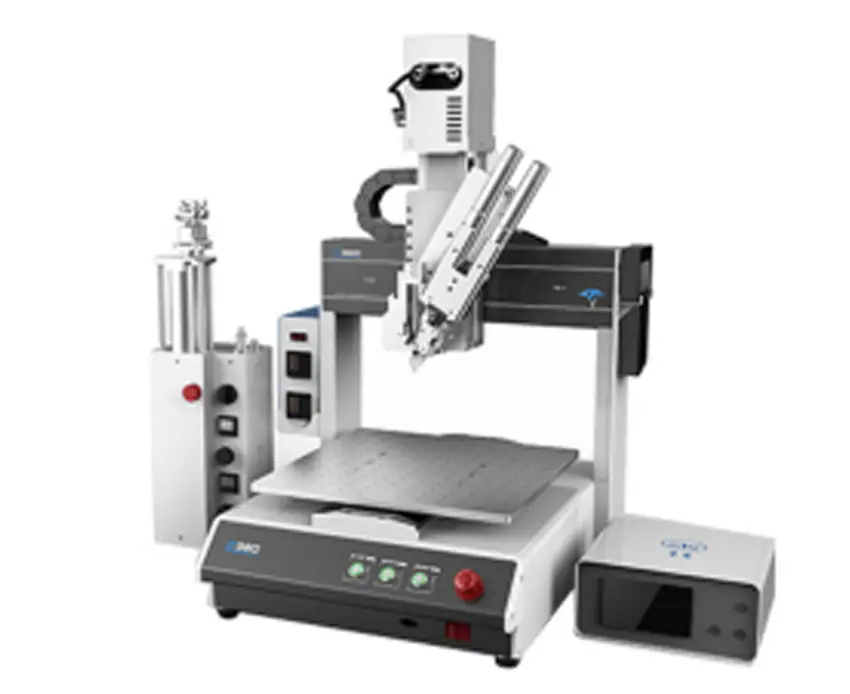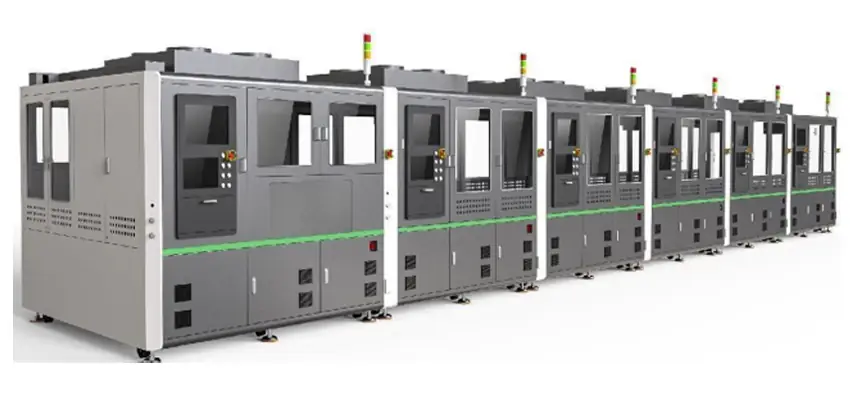
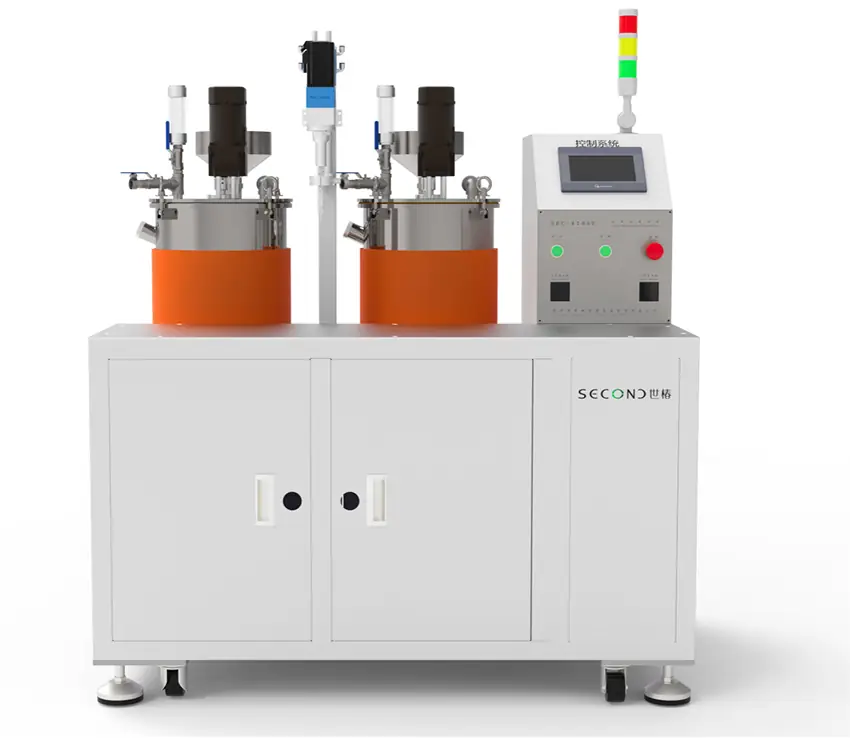
Вкратце: система SEC-S8700-E от Second Intelligent автоматизирует дозирование заливочной машины, динамическое смешивание и определение размера порций на одном сервоприводном дозирующем блоке, оставляя обработку деталей на усмотрение оператора. Она выпускается в 4 кинематических конфигурациях с 2 дополнительными рабочими столами, поэтому для отбора проб и выполнения мелкосерийных проектов с несколькими вариантами заливки не обязательно начинать с полностью автоматизированной линии заливки.
1. Что исключается при «ручном» выполнении, а что остается автоматизированным?
В руководстве описана только процедура обработки деталей: оператор загружает деталь, запускает цикл и выгружает ее. Соотношение A:B, смешивание и объем впрыска определяются машиной.
Компоненты A и B подаются каждый своим собственным сервоприводным дозирующим двигателем под управлением ПЛК, поэтому соотношение задается на HMI, а не определяется визуально. Два компонента встречаются в смесительной секции перед клапаном, и каждый впрыск выполняется в соответствии с сохраненным рецептом.
Если эти три шага выполнены правильно, базовый выход готовой заливки уже стабилен. Оператор по-прежнему контролирует время цикла, а не соотношение или вес впрыска.
Задача | SEC-S8700-E (полуавтоматический) | |
Частичная погрузка/разгрузка | Оператор | Робот или конвейер |
Соотношение А:В | Сервоприводы для дозирования, замкнутый контур управления под ПЛК. | Тот же принцип измерения. |
смешивание | Секция смешивания в потоке перед клапаном | Тот же принцип смешивания. |
Размер порции | Выполнено кадр за кадром по рецепту | Выполнено кадр за кадром по рецепту |
Движение | 1 из 4 конфигураций, выбранных по части | Робот плюс позиционирование конвейера |
Куда идут бюджетные средства | В основном это дозирующий и смесительный блок. | Плюс погрузка, разгрузка, охрана. |
Изменение продукта | Новое оборудование, новые параметры рецепта | Повторная валидация всего технологического процесса |
2. Почему четыре кинематические конфигурации соответствуют четырем семействам деталей?
В каждой модели линейки используется один и тот же высокоточный дозирующий и смесительный блок: сервомоторы дозирования, модуль динамического смешивания и логика управления потоком идентичны. Различается только конструкция приводного механизма.
Таким образом, выбор зависит от физических свойств детали, пути дозирования и условий размещения, а не от класса оборудования. Реальное различие между конфигурациями заключается в стоимости и времени цикла; основной принцип заливки не меняется.
Конфигурация 1 — Фиксированный клапан, подвижная деталь: самая низкая стоимость, стабильность обеспечивается за счет приспособления.
Отсутствует линейный направляющий механизм и поворотный сервомодуль, поэтому стоимость оборудования самая низкая из четырех. Оператор размещает деталь или приспособление под клапаном, выполняет один цикл, а затем вручную переставляет его для следующей точки дозирования.
Это подходит для мелких и средних деталей с простой формой уплотнения и ограниченным количеством точек дозирования. Ограничением является повторяемость: положение зависит от точного позиционирования приспособления, поэтому допуск повторяемости приспособления необходимо контролировать заранее, иначе ручная оценка напрямую превращается в вариативность от дозирования к дозированию.
Конфигурация 2 — Фиксированный клапан, поворотная платформа: качество кольца зависит от четырех взаимосвязанных параметров.
Корпус клапана остается заблокированным, пока деталь вращается на сервоприводном поворотном приспособлении, а дозирование синхронизируется с угловой скоростью. В результате получается замкнутый круговой валик или дозированное заполнение кольцевой полости.
Типичными деталями являются цилиндрические и вращательно-симметричные компоненты, а также узлы двигателей, требующие кругового уплотнения. Во время ввода в эксплуатацию угловая скорость, скорость дозирования, диаметр детали и реологические свойства клея должны быть согласованы; в противном случае возникает перекрытие валиков, разрыв валиков или перелив.
Конфигурация 3 — Неподвижная деталь, подвижная дозирующая головка: оптимальный выбор для сложных траекторий и тяжелых деталей.
Деталь зажимается на опорном приспособлении и остается неподвижной, пока дозирующая головка движется по запрограммированной декартовой траектории. Две головки могут перемещаться независимо, поэтому несколько участков одной и той же детали дозируются за одну установку без повторного зажима.
Это позволяет работать с несколькими дискретными точками дозирования, нерегулярными траекториями дозирования и деталями, которые слишком велики или слишком тяжелы для перемещения вручную. Перемещение головки, повторяемость и последовательность дозирования параметризуются на основе модели детали и спецификации процесса.
Конфигурация 4 — Клапан с консольным портальным креплением: деталь остается неподвижной, а в отдельных точках по-прежнему образуется сплошной шов.
Клапан перемещается по консольному модулю, который движется по нескольким осям в рабочей зоне, в то время как деталь остается неподвижной на протяжении всего процесса.
Для тяжелых деталей с неудобным зажимом и широко разнесенными точками дозирования можно покрыть всю площадь без повторной загрузки и выгрузки. Это подходит для случаев с более чем одной точкой заливки, где требуется непрерывный, контролируемый путь образования валика.
3. Почему верстак предлагается как отдельная опция, а не входит в комплект?
Выбор рабочего стола зависит от кинематической конфигурации. Он определяется способом размещения и загрузки детали и не привязан к какой-либо конкретной конфигурации.
Если деталь может располагаться непосредственно на основании станка или у заказчика уже есть приспособления, которые можно использовать повторно, от рабочего стола отказываются: меньшая занимаемая площадь, меньшие капитальные затраты.
Его добавляют, когда требуется специальное установочное приспособление, когда загрузка требует двух рук или когда полезно буферное положение для незавершенной работы. Размер стола затем подбирается в соответствии с физическими габаритами детали и ее приспособления.
4. Какую реальную экономию получает покупатель, совершающий небольшие объемы заказа, используя полуавтоматический станок?
Полуавтоматическая машина — это не упрощенная версия процесса. Она исключает автоматизированное оборудование для обработки материалов и направляет бюджет на два блока, определяющих выход продукции: дозирование и смешивание.
1. Более низкие начальные капитальные затраты. Нет роботизированной обработки, нет конвейерной системы, нет ограждения для обеспечения безопасности всей линии; основной бюджет направляется на дозирование по соотношению и динамическое смешивание.
2. Изменения в продукте не затрагивают линию. Переналадка означает новые приспособления и новые параметры рецептуры, а не полную перепроверку процесса, и одна машина охватывает несколько размеров в рамках одной и той же линейки продуктов.
3. Критически важные для выхода продукции этапы по-прежнему автоматизированы. Ручное смешивание терпит неудачу двумя предсказуемыми способами: дрейф соотношения и попадание воздуха. Сервоприводное дозирование устраняет первую проблему; опциональная вакуумная подача, вакуумная дегазация, нагрев, перемешивание и автоматическая очистка решают вторую.
4. Конструкция расширяется по мере роста портфеля заказов. Модули подготовки материала, специальные приспособления и рабочие модули могут быть добавлены к тому же корпусу машины позже.
5. Автоматизация оправдана измеренными данными. Сначала проведите пробное производство на этом станке, зафиксируйте реальное время цикла и процент брака на миллион единиц продукции, и используйте эти данные для расчета размеров автоматической линии вместо прогнозирования.
Стоит отметить сразу: один и тот же корпус станка можно расширять модуль за модулем, но переход на полностью автоматизированную линию все равно означает замену станка. Площадь и материальные потоки для этой линии следует зарезервировать на этапе планирования.
5. Какие пять входных данных необходимы для изготовления станка на заказ до первого обзора?
Качество конфигурации зависит от технологических данных. Для проведения первого инженерного анализа достаточно пяти параметров:
1. Деталь: фотография, габаритные размеры, вес и чертеж с обозначением границ заливки.
2. Клей: химический состав, марка поставщика, полные технические характеристики, вязкость, теоретическое соотношение компонентов смеси и время жизни смеси.
3. Требования к заливке: точки дозирования, контур траектории валика, вес впрыска на деталь, допустимое время цикла.
4. План объёмов производства: суточный объём, график смен и частота смены моделей.
5. Способ загрузки: ручная загрузка, зажим в приспособлении или вращающаяся платформа для зажима.
Имея эти данные, первый анализ обычно позволяет за один проход определить кинематическую конфигурацию, вариант рабочего стола и модули подготовки материала, избегая повторных согласований.
6. Часто задаваемые вопросы
Как гарантируется стабильность соотношения на полуавтоматической машине?
За счет замкнутого контура управления сервоприводами дозирующих двигателей, управляемых ПЛК, независимо от оператора. Каждый компонент питается от своего двигателя и смешивается перед клапаном, при этом соотношение предварительно устанавливается в цифровом виде на HMI; выходная мощность насоса и клапана остается стабильной в течение всего срока службы при условии проверки и регистрации соотношения во время ввода в эксплуатацию и планового технического обслуживания.
Консольный портальный или поворотный — какой выбрать?
Следуйте траектории движения клапана, а не его размеру. Если траектория представляет собой замкнутый контур вокруг одной оси, выбирайте поворотный клапан; если клапан должен достигать нескольких дискретных точек в пространстве вдоль непрерывной траектории, выбирайте консольный портальный клапан.
Когда следует заменить его полностью автоматической линией?
Фиксированного порогового объема нет. Сравните время полного ручного цикла с тактовым временем, необходимым для выполнения заказа; автоматизация окупается только тогда, когда ручная загрузка, разгрузка и перемещение становятся основным ограничением цикла.
Можно ли модернизировать его до полностью автоматической линии позже?
На уровне модуля — да: можно добавить подготовку материала, специальные приспособления и рабочие столы. Замена его на полноценную линию — это уже другая машина, поэтому площадь производственных помещений следует резервировать на этапе планирования, а не после того, как производственные мощности исчерпаются.
7. Отправьте нам данные о вашем технологическом процессе.
Надежная двухкомпонентная заливка не обязательно должна начинаться с полностью автоматизированной линии.
Отправьте документацию на деталь, техническое описание клея и вес впрыска на деталь, и команда инженеров-технологов Second Intelligent подготовит для вас полное предложение, включающее кинематическую конфигурацию, варианты рабочего стола и модули подготовки материала. После утверждения предложения будет предоставлено коммерческое предложение.
Second Intelligent — партнер по оборудованию для нанесения жидкостей, обеспечивающий точное дозирование, заливку и покрытие.